电机组件定制加工:从材料选型到成品交付的关键环节
📅 2026-10-14
🔖 东莞市港北金属材料有限公司:硅钢片,电机铁芯,磁性材料,金属材料,电机组件
电机组件的定制加工,远不止一张图纸换一个成品那么简单。从电磁方案确定的那一刻起,材料与工艺的匹配度就直接决定了电机的效率、温升和寿命。东莞市港北金属材料有限公司在硅钢片、电机铁芯及磁性材料领域深耕多年,我们观察到:很多定制项目在打样阶段表现优异,量产却出现性能波动,根源往往出在材料选型与加工环节的脱节。
材料选型:铁损与磁感的平衡点
以硅钢片为例,薄规格化是降低涡流损耗的有效手段,但厚度从0.35mm减至0.20mm,铁损可下降约15%-20%,冲片难度和叠装系数却同步上升。高牌号无取向硅钢在高频下的磁感衰减更平缓,适合伺服电机或高速主轴场景;而新能源汽车驱动电机更关注中低频下的高磁感与低铁损兼顾。选材时需结合工作频率、磁通密度和温升限值三要素,而非单纯追求低铁损指标。
冲压与叠装:精度决定电磁性能
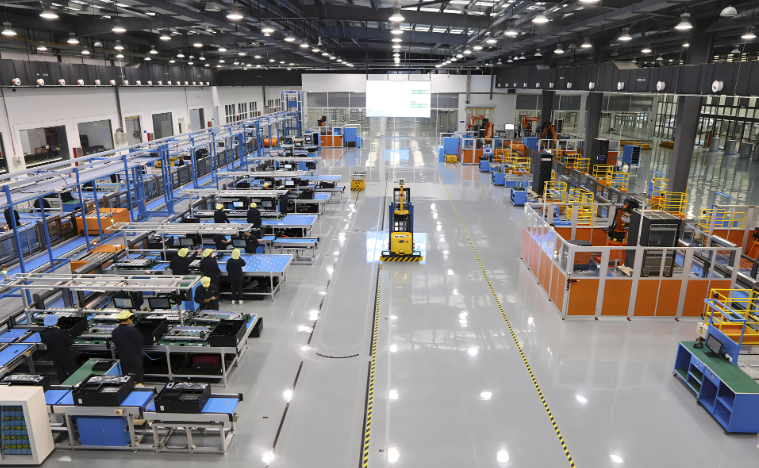
电机铁芯的冲压毛刺若超过0.05mm,叠压后片间短路风险显著增加,涡流损耗可上升8%以上。港北金属在配套加工中建议采用慢走丝或高精度高速冲,并配合去应力退火。叠装时,压力控制在0.8-1.2MPa范围内,过高会损伤绝缘涂层,过低则叠装系数不足。对于定子铁芯,自扣点工艺能提升生产效率,但需注意扣点处材料磁性能的局部劣化。
- 硅钢片:优先检测涂层绝缘性与冲片毛刺高度
- 电机铁芯:叠装后需抽检铁损与尺寸公差
- 磁性材料:永磁体需关注剩磁与矫顽力的批次一致性
从成品交付反推加工关键点
成品交付前的数据对比往往能暴露前序问题。我们曾对比过两组同规格定子铁芯:A组采用普通冲压+自然叠装,B组采用精密冲压+恒压叠装。在相同测试条件下,B组铁损降低约12%,温升下降6-8K。这组数据说明,电机组件的定制加工必须将材料特性与工艺参数绑定验证。东莞市港北金属材料有限公司:硅钢片,电机铁芯,磁性材料,金属材料,电机组件——这些环节的协同,才是稳定交付的基础。
定制加工没有万能公式。把材料选型、冲压叠装和成品测试串成一条数据链,每一环都有可追溯的工艺窗口,交付的电机组件才能在不同批次间保持性能一致。